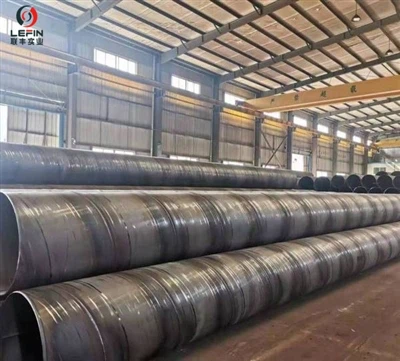
OSNOVNE INFORMACIJE
EFW je tehnologija električnega fuzijskega varjenja, ki ima odlično odpornost proti koroziji, odpornosti proti tlaku in odpornosti proti obrabi, igra pomembno vlogo v kemikalijah, nafti, zemeljskem plinu in drugih področjih.
Električno talilno varjenje
definicija:
EFW je tehnologija varjenja jeklenih cevi skupaj z visokotemperaturnim obločnim segrevanjem, kar je običajna kemična metoda izdelave cevi.
Proizvodni proces:
Pri postopku EFW se površina jeklene cevi stopi z obločnim segrevanjem, nato se hitro ohladi in med varjenjem se uporabi pritisk, da se doseže brezšivna povezava jeklene cevi.
Lastnosti:
Cevovod EFW ima dobro odpornost proti koroziji in visoko zanesljivost ter se pogosto uporablja v kemikalijah, nafti, zemeljskem plinu in drugih področjih.
Področje uporabe:
Cevi EFW so še posebej priljubljene v kemični industriji, ker kemična proizvodnja pogosto vključuje različne korozivne snovi, cevi EFW s svojo odlično odpornostjo proti koroziji se v kemični proizvodnji zelo pogosto uporabljajo.
Tlačna odpornost in odpornost proti obrabi:
Cev EFW ima tudi odlično tlačno odpornost in odpornost proti obrabi, kar lahko zagotovi varno delovanje opreme za kemično proizvodnjo.
Tehnične prednosti
Cevi EFW zagotavljajo stabilno kakovost varjenja in zanesljive povezave zaradi svoje edinstvene metode izdelave, zaradi česar so pomembna izbira materiala v številnih panogah.
POGOSTA TEŽAVA
Kakšna je razlika med EFW in ERW?
razlika
EFW (Electric Fusion Welding) in ERW (Electric Resistance Welding) sta dve različni tehnologiji varjenja jeklenih cevi, ki imata nekaj razlik v proizvodnih metodah in značilnostih:
1. Metoda varjenja:
- ERW (uporovno varjenje): jeklene cevi ERW so izdelane s tehnologijo uporovnega varjenja, ki uporablja učinek kože in učinek bližine visokofrekvenčnega toka za takojšnje segrevanje roba plošče na temperaturo varjenja, nato pa ekstrudiranje skozi ekstruzijski valj do tvorijo kovan tkivni zvar. Značilnosti jeklenih cevi ERW vključujejo neprekinjeno proizvodnjo tuljav, ki je stroškovno učinkovita in primerna za široko paleto aplikacij.
EFW (električno talilno varjenje): Jeklena cev EFW je izdelana s tehnologijo električnega talilnega varjenja, ta tehnologija z eno ali več potrošnimi elektrodami in obdelovancem med kovino, da se kovinska vez poveže. Oblok popolnoma stopi kovino in dodajni material brez pritiska, del dodajne kovine pa v celoti izhaja iz elektrode.
2. Uporaba materiala:
- Jeklene cevi ERW: Cevi ERW so prilagodljive pri izbiri materiala in jih je mogoče prilagoditi različnim jeklom, kot so ogljikova in legirana jekla. Zaradi te prilagodljivosti je primeren za različne aplikacije, od vodovodnih napeljav do gradbenih projektov.
Jeklene cevi EFW: Cevi EFW so običajno specializirane za posebne materiale, kot je nerjavno jeklo, ki je znano po svoji odpornosti proti koroziji. Postopek fuzije omogoča natančno kontrolo sestave, zaradi česar so cevi EFW idealne za aplikacije, ki zahtevajo posebne lastnosti materiala.
3. Uporaba v industriji:
Cevovodi ERW: Zaradi svojih ekonomičnih proizvodnih stroškov in združljivosti z več materiali se pogosto uporabljajo v številnih panogah, vključno z oskrbo z vodo, cevovodi in splošno strukturno uporabo.
- Cev EFW: z močnimi fuzijsko zvarjenimi spoji je pogosto prednostna v panogah, kjer je strukturna celovitost kritična. Lahko prenesejo visok pritisk in korozivna okolja, zaradi česar so idealni za aplikacije za nafto in plin, kemično obdelavo in proizvodnjo električne energije.
Če povzamemo, so glavne razlike med jeklenimi cevmi ERW in EFW njihov proizvodni proces, izbira materiala in specifične uporabe v različnih panogah. Jeklene cevi ERW so zelo razširjene zaradi svoje stroškovne učinkovitosti in raznolikosti materialov, medtem ko so jeklene cevi EFW priljubljene pri zahtevnejših aplikacijah zaradi svoje visoke trdnosti in zanesljivosti.

Kateri so posebni koraki v proizvodnem procesu?
EFW
1. Priprava:
- Pripravite varilni material, vključno z varilnimi elektrodami, varilnim materialom in pomožno opremo za varjenje. Hkrati se zvarjeni obdelovanec očisti in površinsko obdela, da se zagotovi kakovost varjenja.
2. Nastavite varilne parametre:
- Nastavite ustrezne parametre varilnega toka, napetosti in hitrosti varjenja glede na vrsto in velikost varilnega materiala. Izbira teh parametrov je ključnega pomena za kakovost in učinkovitost varjenja.
3. Začnite z varjenjem:
- Dotaknite se varilne elektrode na varilni material in talite varilni material z delovanjem toka in napetosti. Istočasno se segreje tudi lokalno območje okoli varilnega materiala, da se oblikuje varilni bazen. Ko se varilni material stopi, bo oblok med elektrodo in varilnim materialom vzdrževal varilni proces.
4. Kontrolni postopek varjenja:
- Med postopkom varjenja je potrebno kontrolirati stabilnost varilnega toka in napetosti, da zagotovimo enakomernost in kakovost varjenja.

ERW
1. Priprava surovin:
- Izberite visokokakovostne jeklene plošče, jih odrežite in poravnajte v skladu s specifikacijami.
2. Valjanje:
- Jeklena plošča je valjana v okroglo obliko in zvarjena, da se oblikuje surovec cevi.
3. Visokofrekvenčno varjenje:
- Uporabite visokofrekvenčni tok za segrevanje gredice cevi, oblikovanje staljene mase in varjenje.
4. Popravek velikosti:
- Umerite varjeno jekleno cev, da zagotovite, da njene mere ustrezajo zahtevam.
5. Površinska obdelava:
- Odstranjevanje rje, barvanje in druga površinska obdelava jeklene cevi za zaščito njene površine.